Artykuł sponsorowany
Jak rozpoznać detal loftowy, który nadaje się do gięcia drutu CNC
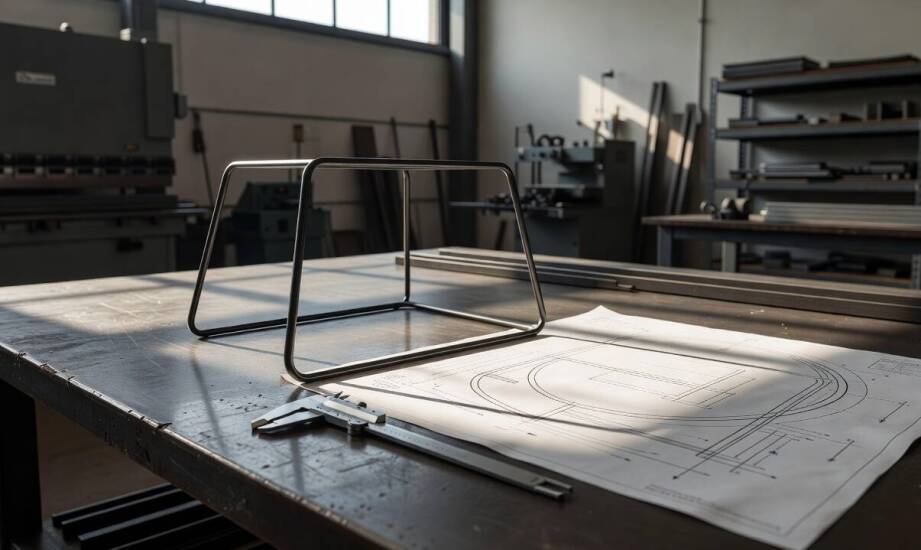
Producent mebli i dekoracji loftowych często mierzy się z wyzwaniem przeniesienia koncepcji wizualnej na rzeczywisty proces produkcyjny. Projekt nowego modelu regału ściennego lub stelaża krzesła zakłada czasem użycie detalu z drutu, który na rysunku wygląda na nieskomplikowany. Posiada zaledwie kilka załamań i łagodnych łuków. Wątpliwości pojawiają się w momencie weryfikacji technologicznej. Trzeba ustalić, czy taki element kwalifikuje się do bezproblemowej realizacji na giętarce CNC przy planowanej serii kilkuset sztuk. Ocena wymaga wzięcia pod uwagę geometrii przestrzennej oraz fizycznego zachowania wybranego stopu podczas mechanicznego formowania na zimno. Wczesne zrozumienie ograniczeń maszyn pozwala zoptymalizować projekt jeszcze przed zakupem materiału.
Przeczytaj również: Systematyczność
Wpływ geometrii detalu na sekwencję gięcia CNC
Liczba załamań oraz ich wzajemne położenie w przestrzeni determinują możliwość wykonania elementu w jednym cyklu pracy maszyny. Zaawansowane giętarki CNC 2D i 3D realizują skomplikowane kształty wielopłaszczyznowe. Wymagają jednak uniknięcia kolizji narzędzia formującego z już wygiętymi odcinkami materiału. Głowica obrotowa musi mieć odpowiednią przestrzeń do manipulacji drutem. Jeśli projekt zakłada gęste nagromadzenie zagięć na krótkim fragmencie, ramiona maszyny blokują się o gotową część detalu. Z tego powodu krótkie odcinki proste między kolejnymi załamaniami utrudniają stabilne prowadzenie materiału. Takie utrudnienia bezpośrednio rzutują na precyzję całego procesu i spowalniają tempo pracy.
Przeczytaj również: Jeśli szafa jest za mała
Właściwie dobrane promienie gięcia stanowią kluczowy parametr decydujący o trwałości wyrobu. Wymiary te muszą ściśle uwzględniać średnicę drutu i plastyczność konkretnego gatunku stali. W przypadku popularnej w branży loftowej stali miękkiej lub ocynkowanej wewnętrzny promień gięcia powinien wynosić równowartość jednej do dwóch średnic obrabianego materiału. Zupełnie inaczej zachowują się stale nierdzewne oraz druty sprężynowe. Zdecydowanie wyższa twardość tych stopów wymusza zastosowanie promieni rzędu trzykrotności, a w skrajnych przypadkach nawet pięciokrotności średnicy bazowej. Przekroczenie tych limitów wywołuje pęknięcia strukturalne na zewnętrznym łuku lub nieodwracalnie osłabia przekrój. Profesjonalne usługi gięcia drutu zawsze rozpoczynają się od weryfikacji zadanych w projekcie promieni. Zapobiega to późniejszemu pękaniu gotowych elementów pod obciążeniem użytkowym.
Przeczytaj również: Jak usunąć wosk z nagrobka?
Sprężynowanie materiału a funkcja elementu w gotowym wyrobie
Naturalną właściwością każdego metalu poddawanego obróbce plastycznej pozostaje sprężynowanie powrotne. Oznacza to tendencję materiału do częściowego odzyskiwania pierwotnego kształtu tuż po zwolnieniu nacisku. Skala zjawiska zależy od gatunku stali, średnicy drutu oraz jego utwardzenia zgniotem w hucie. W formowaniu przestrzennym 3D odchyłka kątowa na pierwszym zagięciu przenosi się na całą geometrię detalu. Potęguje to błąd wymiarowy na każdym kolejnym załamaniu. Inżynierowie stosują oprogramowanie symulacyjne przed uruchomieniem serii, aby utrzymać produkcję w rygorystycznych ramach. System wylicza niezbędną nadkompensację kątów jeszcze przed fizycznym uruchomieniem maszyny. W inżynierii odwrotnej i obróbce powtarzalnej standardowe tolerancje wykonawcze wynoszą ±0,5 mm dla wymiarów liniowych oraz ±1° dla wartości kątowych.
Rzeczywista wykonalność zależy w dużej mierze od funkcji giętego elementu w finalnym wyrobie. Detal nośny szkieletu ciężkiego stołu warsztatowego wymaga bezwzględnego zachowania tolerancji wymiarowych. Taka precyzja umożliwia późniejsze szczelne pasowanie elementów. Z kolei detal dekoracyjny eksponowany na widocznym froncie regału musi być wolny od głębokich zarysowań pozostawionych przez matrycę. Czasami osiąga się to kosztem minimalnych odstępstw od zadanego kąta. Jasne ustalenie priorytetów usprawnia cały ciąg technologiczny, zwłaszcza gdy detale przechodzą następnie przez spawanie MIG/MAG, zgrzewanie punktowe blach lub malowanie proszkowe. Wykonywanie wielu operacji pod jednym dachem znacząco poprawia spójność wymiarową zestawów. Przykładem zakładu integrującego te etapy jest ATR-METAL. Pracownicy tego przedsiębiorstwa na co dzień weryfikują wykonalność projektów dla klientów przemysłowych. Dostosowują oni sekwencję obróbki do rygorystycznych wymagań stawianych przez producentów mebli.
Przeprowadzenie gruntownej analizy technologicznej na wczesnym etapie pozwala uniknąć przestojów i kosztownych strat materiałowych w trakcie realizacji zlecenia. Detal oparty na nieskomplikowanej geometrii bardzo szybko przechodzi kwalifikację do produkcji na automatach. Wymaga to użycia stabilnego stopu o przewidywalnym współczynniku sprężynowania i przypisania mu jasnej roli montażowej. Inżynier projektujący wyposażenie loftowe zyskuje pewność, że seryjna produkcja przebiegnie płynnie. Odpowiednie zaplanowanie procesu gwarantuje wysoką powtarzalność wszystkich obrabianych komponentów trafiających później na halę montażową.
Kategorie artykułów
Polecane artykuły

Czyste otoczenie a komfort mieszkańców – rola sprzątania terenów zewnętrznych
Formatki szafek kuchennych w kontekście zdrowego stylu życia – jak je zorganizować?

Jak biała koszula w paski podkreśla elegancję męskiego garnituru?
